PU胶轮是以金属轮芯(钢 / 铝)作为骨架,外层浇注 / 注塑聚氨酯(PU)弹性体的复合滚轮,俗称优力胶轮;分为浇注 CPU(重载工业轮)与注塑 TPU(轻载脚轮),硬度可在邵氏 A10~A98 之间调节,广泛用于自动化设备、AGV、输送线、移动平台。下面,小编讲一下避免PU胶轮脱胶的方法:
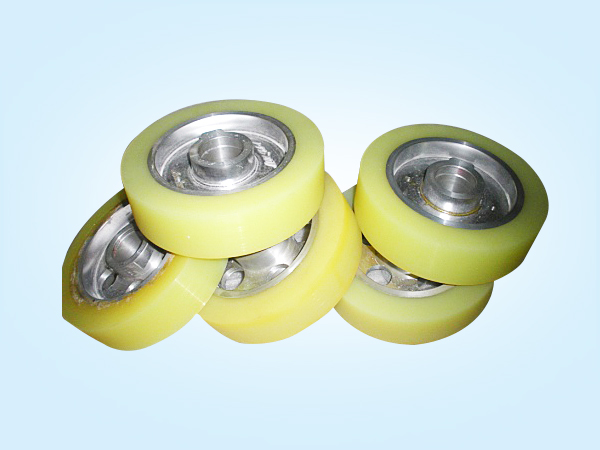
一、轮芯预处理(关键,决定粘接基础)
1. 金属轮芯表面喷砂打磨,去除油污、锈迹,制造粗糙的微观接触面;禁止只简单打磨。
2. 彻底除油清洗,轮芯不能残留机油、切削液、灰尘;清洗后烘干,保证干燥无水分。
3. 选用适配的专用 PU 粘接底涂剂(粘合剂),均匀涂刷,按规定时间固化,粘合剂不能过期、漏涂。
二、包胶生产工艺控制
1. 控制浇注温度、固化时间,PU 材料充分固化,避免内应力过大;
2. 保证 PU 原料配比准确,A/B 组分比例不能偏差;
3. 包胶厚度合理,胶层过厚,冷热交变时伸缩量大,容易剥离。
三、使用安装方面
1. 避免超载、冲击载荷:瞬间冲击会让胶层和金属界面反复拉扯,慢慢脱胶;按额定载荷选用轮子。
2. 校正设备,消除偏载,轮子单边受力会造成局部应力集中,界面开裂。
3. 隔离腐蚀介质:防止切削液、酸碱、水汽持续渗入胶与金属结合面;潮湿环境选用耐水解 PU 配方。
4. 控制工作温度,避免持续高温,高温会破坏胶粘剂,加速粘接层失效。
四、日常维护
1. 定期检查胶轮,发现胶面开裂、边缘起口,提前更换;
2. 及时清理轨道金属碎屑,防止切入胶层,撕开粘接界面。




