输送胶辊是流水线、皮带输送机的核心传动 / 承托部件;金属辊芯外层包覆弹性胶层,依靠胶面摩擦力带动皮带、薄膜、纸板、工件输送,广泛用于包装、锂电、物流分拣、PCB、食品、自动化产线。下面,小编总结一下输送胶辊的安装和使用方法:
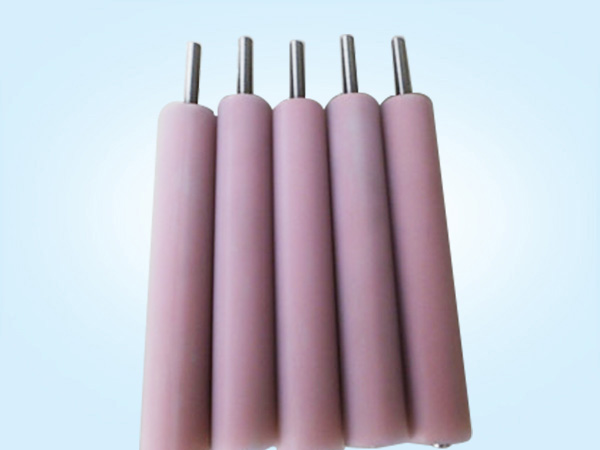
一、安装前检查(来料验收)
1. 外观:胶面无气泡、气孔、划痕、裂口、缺胶、脱胶;轴头无磕碰、螺纹完好。
2. 尺寸:核对辊长、胶层外径、轴径、键槽 / 平位尺寸;检测胶层硬度。
3. 转动测试:徒手转动辊子,无卡滞、无明显径向跳动;高速机型确认动平衡报告。
4. 清洁:清除轴头、胶面防锈油、粉尘;禁止油污残留在胶面,会溶胀橡胶、打滑。
二、安装步骤
1. 机架清理:清理轴承座、支架杂物、铁屑,检查轴承座是否变形。
2. 装配轴承 / 轴承座
- 轴承内圈配合轴头,建议热装或轻压入,严禁直接敲击胶面!敲打胶面会造成内部脱胶、胶层内伤。
- 轴承加注适配润滑脂(不要过量,防止油脂甩到胶辊表面)。
3. 胶辊就位,固定轴承座
- 两端轴承座先不要完全锁紧,预留微调空间。
4. 调平行(关键)
同一组成对胶辊(压辊 + 底辊)两端间隙保持一致,轴线必须平行。
简易方法:用直尺 / 拉线贴两端,观察两端缝隙;不平行会出现:单边磨损、皮带跑偏、物料走斜、胶辊单边发热。
5. 调压力(压送型胶辊)
- 逐步调节两端压力,两端压力均匀,不要一端紧一端松。
- 压力以物料不打滑、不压伤产品为准;压力过大:胶辊容易压出永久凹痕、轴承过载发热;压力过小:打滑。
6. 锁紧固定,手动盘车
全部调好后锁紧轴承座螺栓;手动盘动整机,确认转动顺畅,无摩擦、异响、刮擦。
7. 试运转空载试运行 5~10 分钟
观察:跳动、异响、发热、皮带跑偏;无异常再上料生产。
❗严禁:吊装、搬运时钢丝绳直接捆扎胶面,必须托住金属轴头,防止胶层压伤。
三、正常使用方法与操作规范
1. 开机顺序
空载启动 → 确认运转平稳 → 再送入物料;禁止带料强行启动。
2. 运行监控要点
- 听声音:均匀转动,无周期性异响(异响一般是轴承损坏、同轴度差、胶辊偏心)
- 看状态:胶面无局部发热、冒烟;物料不跑偏、不打滑
- 监测温度:胶辊表面温度一般建议<60℃;高温会加速橡胶老化、龟裂
3. 停机操作(重点保护胶层)
长期停机(夜班 / 节假日),一定要松开压辊压力!
胶层长期静态受压会产生永久压痕凹坑,直接报废。
4. 物料要求
物料不能带尖锐棱角、砂石金属碎屑,容易刮伤胶面;含油物料必须选用 NBR 耐油胶辊。
四、日常清洁维护
1. 清洁方式
✅推荐:干棉布、软毛刷,或清水 + 中性洗涤剂擦拭,停机冷却后清洁。
❌禁止:丙酮、香蕉水、稀释剂、强酸碱直接擦洗胶面,会腐蚀溶胀橡胶。
2. 周期:每班清理胶面粉尘、碎屑;油污要及时擦掉。
3. 润滑:定期维护两端轴承;润滑脂不要溢出沾到胶面。
4. 定期点检项目
- 胶面:磨损、裂纹、掉胶、压痕
- 胶层附着力:看边缘有无起皮脱胶
- 跳动、跑偏情况
- 轴承温升、异响
- 胶层硬度抽检(长期使用老化会变硬)
五、储存(备用胶辊)
1. 优先悬挂存放;平放时两点支撑在金属轴端,胶面悬空不受压。
2. 环境阴凉避光,远离热源、臭氧、油类;不可堆叠重物压在胶面。
3. 存放期间定期小幅转动角度,防止长期单点受压。
六、常见故障快速处理
1. 物料打滑 → 胶面脏污 / 压力不足 / 胶硬度太高 → 清洁胶面,适当加压
2. 物料跑偏、单边磨损 → 胶辊不平行,重新调两端轴承座
3. 胶辊周期性抖动、噪音大 → 圆度差、动平衡不良、轴承损坏
4. 胶面出现凹坑 → 停机未泄压、压力过大 → 停机松开压力
5. 胶层起皮脱胶 → 辊芯预处理不良或溶剂侵蚀 → 重新包胶翻新




